






НОВОСТИ
Список категорий
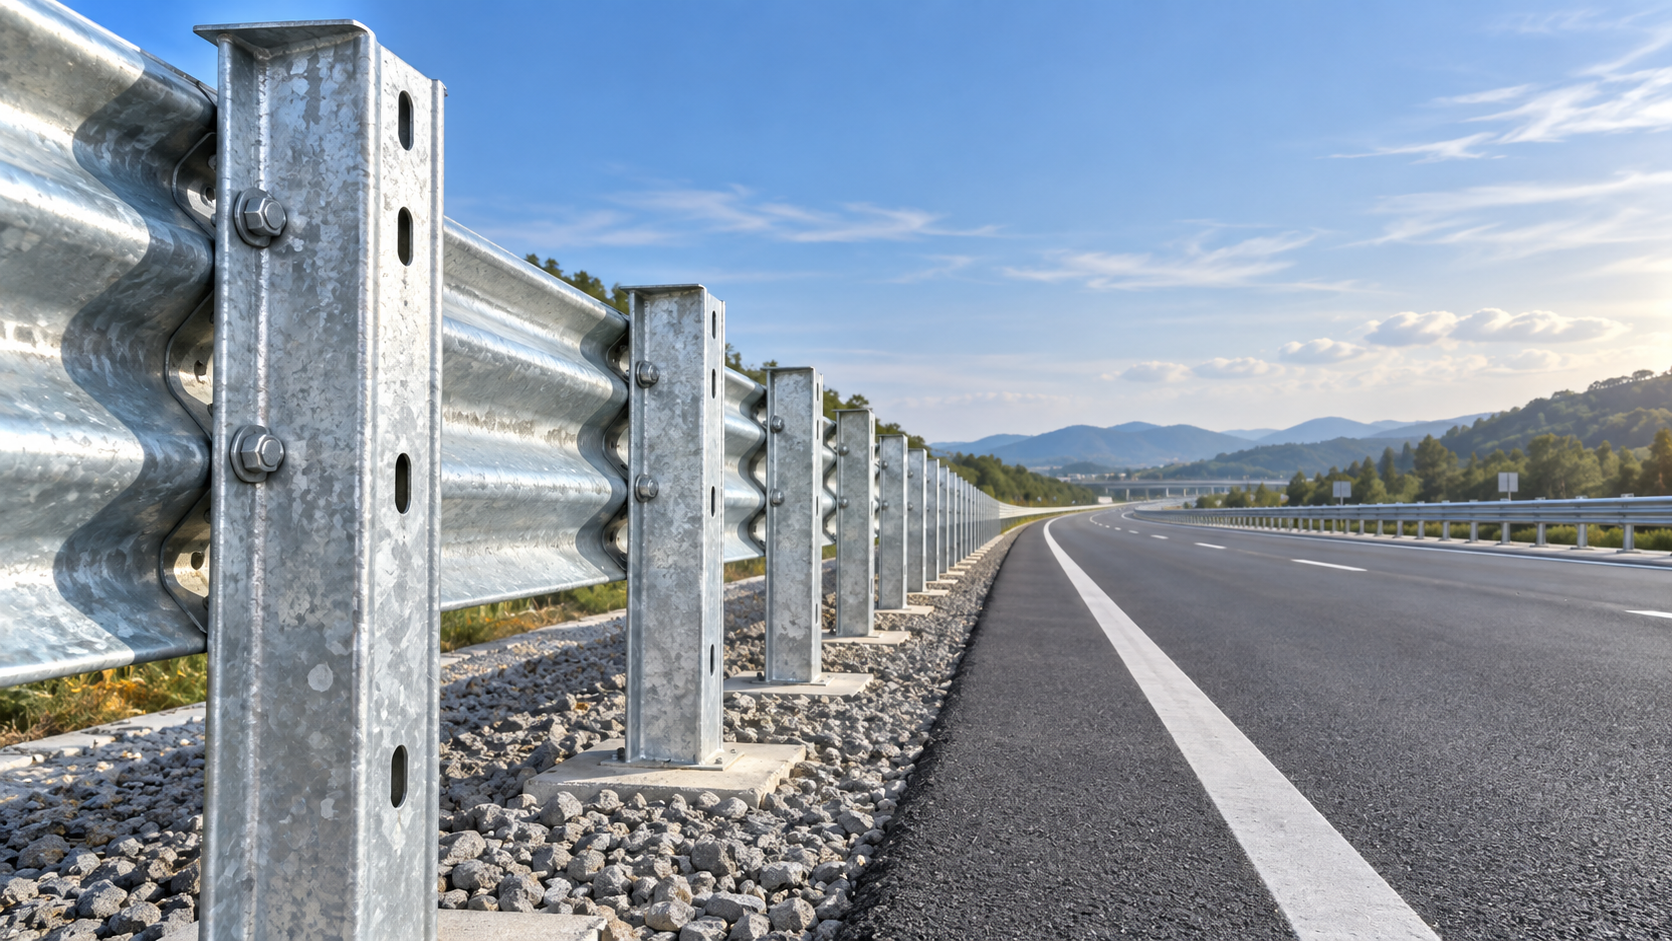
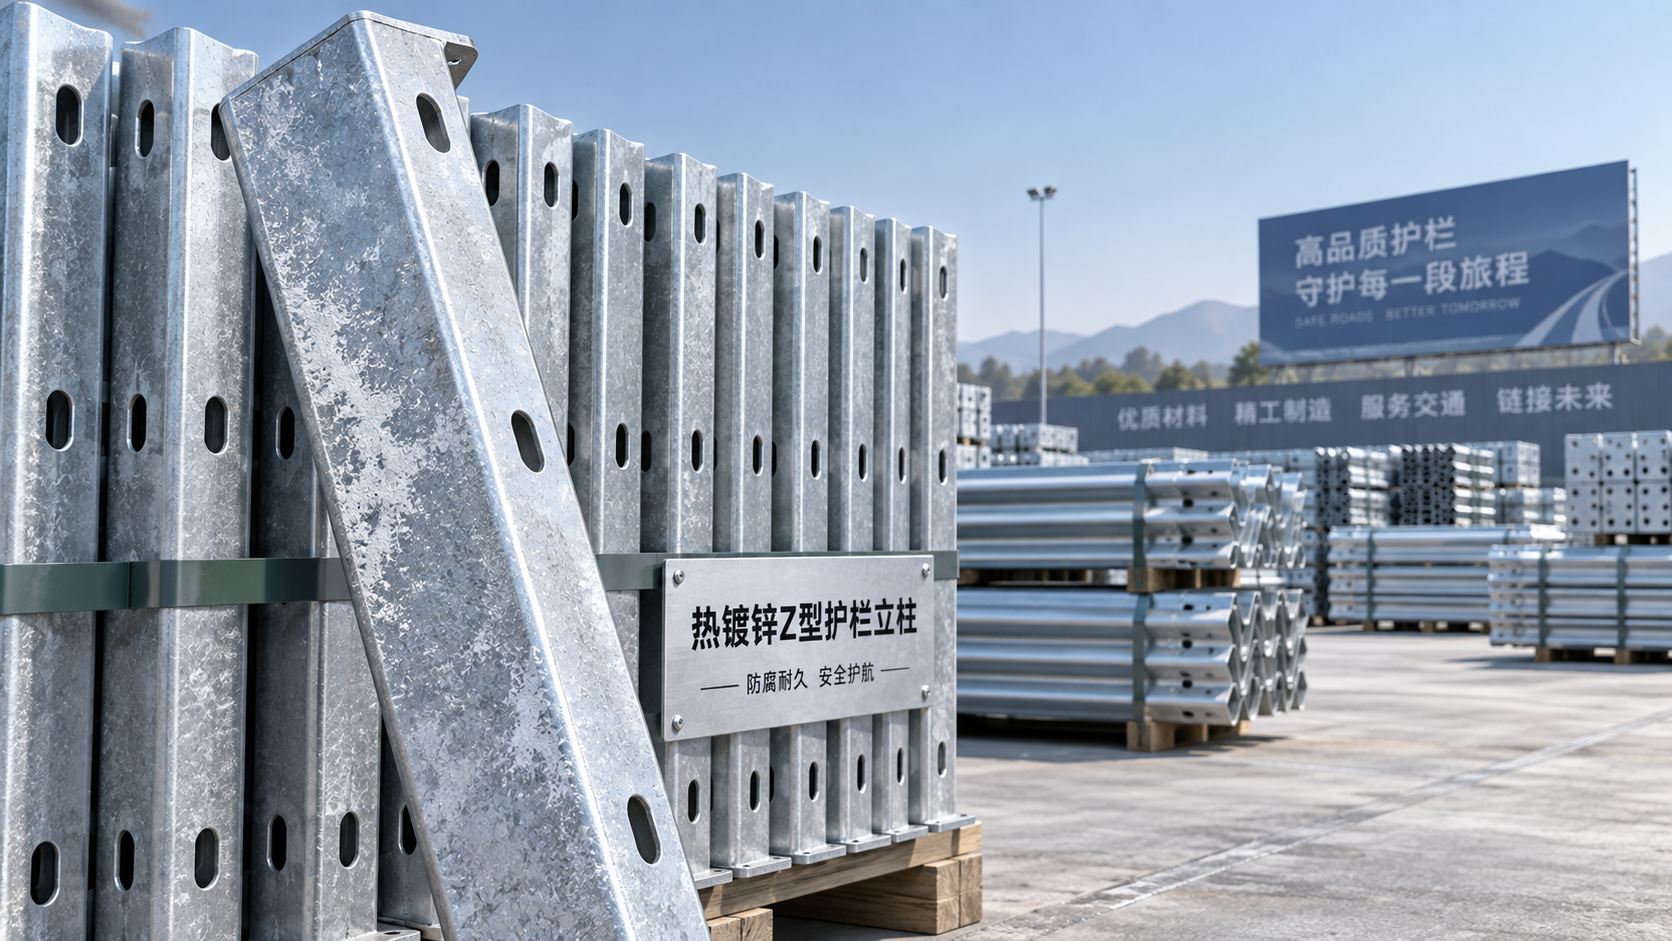
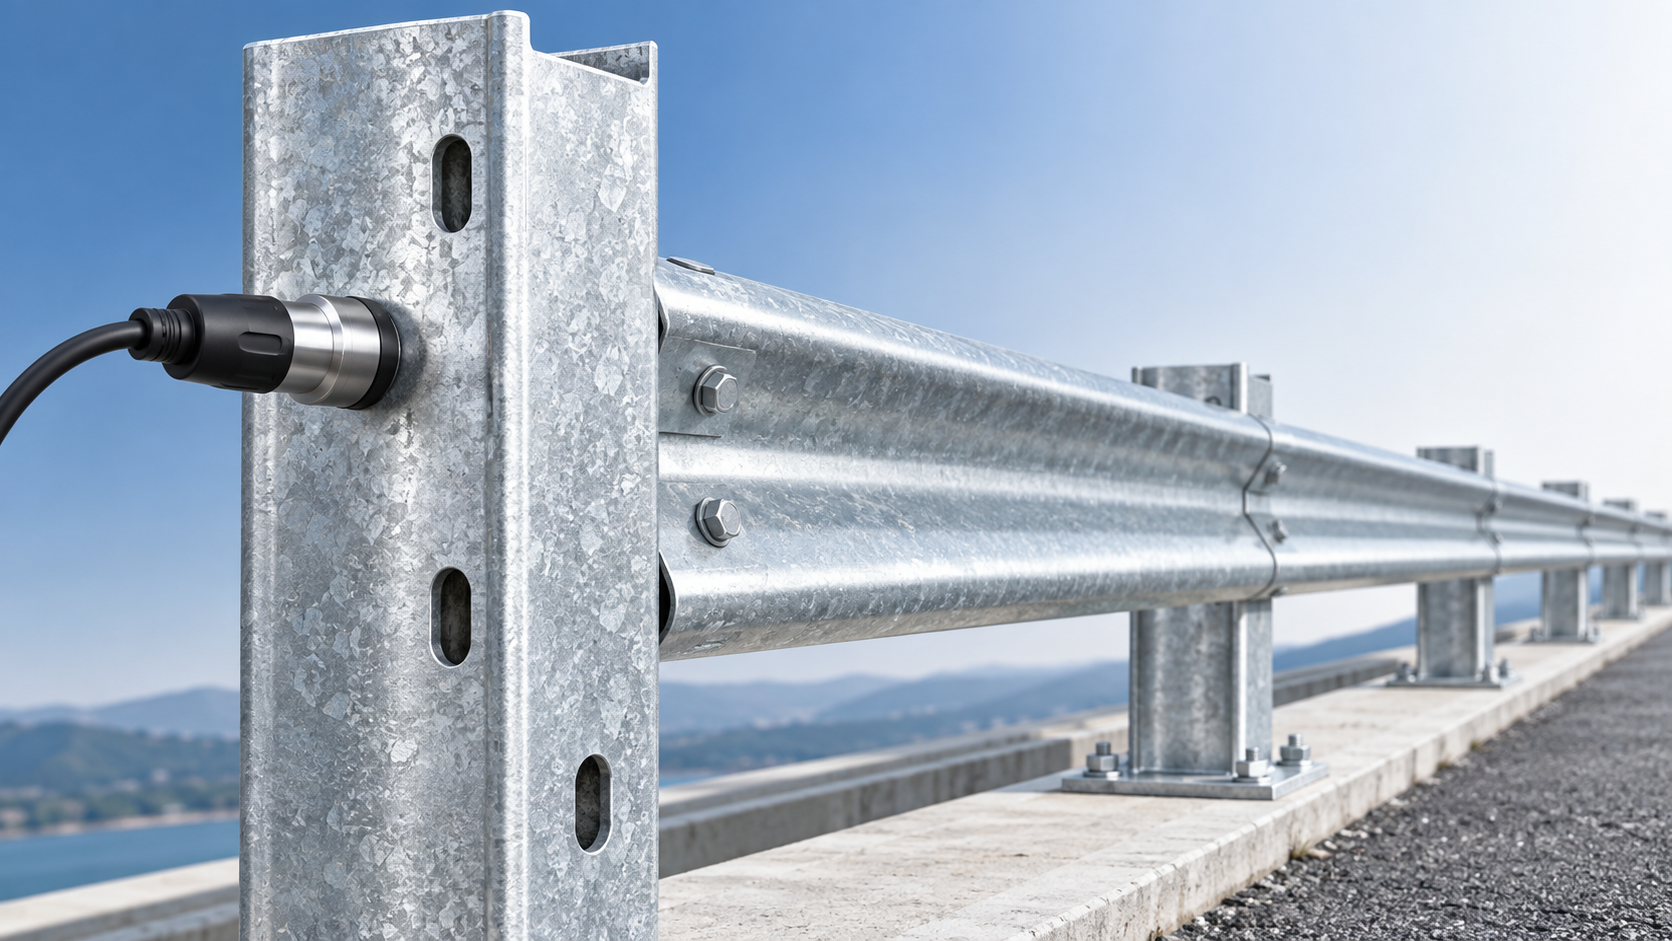
Для оцинкованной Z-стойки дорожного ограждения первым стандартом, который обычно проверяют при реализации проекта по североамериканской практике, является ASTM A123/A123M. Если контракт предусматривает требования AASHTO, покупатели обычно увидят AASHTO M 111, который распространяется на горячее цинкование изделий из железа и стали и тесно согласован с ASTM A123/A123M.
К этому ответу необходимо добавить важное уточнение: правильным является стандарт, указанный дорожным органом, проектной спецификацией или контрактом по проекту. ASTM A123 не является автоматически взаимозаменяемым с EN ISO 1461, местными стандартами дорожных ограждений или графиком цинкования, установленным владельцем проекта. Z-стойка может выглядеть достаточно оцинкованной, но при этом не соответствовать требуемой массе покрытия, процедуре контроля, правилам ремонта или требованиям к документации согласно применимой спецификации.
Начинайте со стандарта на готовую стойку, а не на цинковый материал
Z-стойка представляет собой изготовленный конструкционный компонент. Перед цинкованием она может быть отрезана, пробита, просверлена, согнута, сварена или оснащена элементами соединения. По этой причине покупателям следует различать стандарт на готовое изготовленное стальное изделие и стандарты, применимые только к цинковому сырью, листовому покрытию, болтам или мелким крепежным изделиям.
Для многих закупок дорожных ограждений ASTM A123/A123M является применимым стандартом, поскольку он охватывает покрытия горячего цинкования, наносимые на изготовленные изделия из железа и стали. Он устанавливает требования к толщине или массе покрытия, внешнему виду, адгезии, контролю и основаниям для приемки.
ASTM A153/A153M также может встречаться в комплекте дорожного ограждения, однако он обычно относится к крепежным изделиям из железа и стали, таким как болты, гайки, шайбы и аналогичные изделия. Его не следует использовать в качестве замены требования к цинкованию самой Z-стойки только потому, что оба компонента поставляются вместе.
Для проектов, регулируемых европейскими или международными спецификациями, EN ISO 1461 может быть применимым стандартом для покрытий горячего цинкования изготовленных изделий из железа и стали. В таком случае в заказе на поставку следует прямо указывать EN ISO 1461, а не расплывчато описывать требование как «эквивалент ASTM». Подобная формулировка может привести к спорам, поскольку номинальная толщина покрытия, отбор образцов, критерии приемки и допустимые методы ремонта могут различаться между стандартами.
Почему одного названия стандарта недостаточно
Указание «горячее цинкование по ASTM A123» является лучшей отправной точкой, чем простое указание «оцинковано», однако оно все еще создает несколько рисков при закупке, если конструкция стойки и основания для контроля не определены ясно.
Требования к покрытию в стандартах на цинкование изготовленных стальных изделий связаны со стальным изделием, включая толщину его материала. Поэтому покупатель должен предоставить окончательный утвержденный чертеж Z-стойки, марку стали, толщину сечения, схему отверстий, сведения о сварных элементах и любые специальные требования к изготовлению до подготовки коммерческого предложения. Поставщик не может надежно гарантировать результат готового покрытия, основываясь только на общем описании стойки.
Это особенно важно для Z-образных сечений, поскольку сформированная форма имеет кромки, отбортовки, углы, отверстия и потенциально стесненную геометрию в зонах соединений. Эти детали влияют на дренаж, вентиляцию, подготовку поверхности, обращение с изделием и визуальный вид покрытия. Они также могут повлиять на то, станут ли избыточный цинк, непрокрытые участки, острые наплывы или заблокированные отверстия проблемой при монтаже.
- Укажите, выполняется ли горячее цинкование Z-стойки после завершения всех операций резки, пробивки, сварки и изготовления.
- Приложите актуальный контролируемый чертеж вместо того, чтобы полагаться на название профиля или номинальные размеры.
- Укажите применимый стандарт и редакцию, требуемые контрактом.
- Уточните, имеет ли какое-либо требование дорожного органа или владельца проекта приоритет над указанным стандартом цинкования.
- Определите требования к отверстиям, резьбам, опорным поверхностям, болтовым соединениям и местам, которые должны оставаться свободными для сборки.
Запрашивайте толщину покрытия по стандарту и измеряйте ее правильно
Отделы закупок часто запрашивают единую толщину цинкового покрытия для каждой детали системы дорожного ограждения. Это может быть полезно, когда спецификация проекта прямо требует этого, однако такой подход не следует применять неосторожно. Применимый стандарт цинкования может устанавливать приемку в зависимости от толщины стального изделия и метода измерения, а не единое минимальное значение для каждой точки каждого компонента.
В предложении поставщика должен быть указан предписанный стандарт цинкования и подтверждено, что контроль будет проведен на готовой стойке. Измерение толщины обычно выполняется подходящими неразрушающими магнитными приборами на оцинкованной поверхности. Для сформированной Z-стойки измерения должны представлять доступные и значимые поверхности, а не ограничиваться одним удобным плоским участком.
Покупателям также не следует считать визуально яркую или сильно текстурированную поверхность доказательством соответствия. Внешний вид может различаться в зависимости от химического состава стали, состояния поверхности, особенностей изготовления, работы ванны и охлаждения. Матово-серое покрытие, более блестящая поверхность или локальная текстура сами по себе не означают ни соответствия, ни несоответствия. Приемка должна осуществляться в соответствии со стандартом проекта, требуемыми измерениями покрытия, требованиями к сплошности и пригодностью готовой стойки к эксплуатации.
Если спецификация требует массу покрытия, а не значение толщины, в протоколе контроля следует использовать требуемую единицу измерения и метод испытаний. Перевод массы покрытия в толщину и наоборот может быть полезен для инженерного обсуждения, но не должен заменять основание для приемки, указанное в контракте.
Применение в дорожных ограждениях предъявляет требования помимо коррозионной стойкости
Стандарт цинкования обеспечивает часть закупки, связанную с защитой от коррозии. Он не подтверждает, что Z-стойка обладает требуемыми характеристиками сечения, пределом текучести, допусками размеров, ударными характеристиками, глубиной установки, шагом стоек или совместимостью с системой дорожного ограждения.
Стойка дорожного ограждения является частью испытанной или спроектированной системы. Ее геометрия и конфигурация соединений влияют на высоту балки, положение проставки, поведение при прогибе и передачу нагрузки в грунт или фундамент. Изменение толщины стойки, расположения отверстий, размера болтов, марки стали или последовательности нанесения оцинкованного покрытия без проверки конструкции системы может привести к проблеме соответствия, даже если само покрытие отвечает ASTM A123 или EN ISO 1461.
Интерфейсу со связанными компонентами следует уделять такое же внимание. Например, секция дорожного ограждения может использовать стойки с шагом приблизительно 4 метра на обычных участках и с меньшим шагом в критических местах в зависимости от утвержденного проекта. Если опора крепится к фундаменту, а не забивается в грунт, стойка и соединение с основанием должны оцениваться как единый узел. Правильно заданная опорная плита H-стойки может обеспечивать вертикальную опору и передавать нагрузки в фундамент, однако ее оцинкованное покрытие, болтовые соединения, размеры и конструктивные детали соединения все равно должны соответствовать применимому проекту дорожного ограждения.
Иными словами, стандарт цинкования следует указывать наряду со структурными и системными требованиями, а не вместо них. Заказ на поставку, сосредоточенный только на цинковом покрытии, может привести к получению коррозионно-стойкой стойки, которая все же непригодна для предусмотренной конфигурации барьерного ограждения.
Документы контроля следует определить до начала производства
Для воспроизводимого процесса закупок определите доказательства, требуемые при поставке. Цель состоит не в создании документации ради самой документации, а в том, чтобы сделать приемку измеримой до прибытия компонентов на объект.
Практический пакет документов может включать утвержденный чертеж изготовления, сертификаты на стальной материал, если это требуется, сертификат цинкования или отчет о контроле, записи измерений толщины покрытия, результаты размерного контроля и записи о любом утвержденном ремонте. Если проект требует независимого контроля, контрольные точки и требования к присутствию инспектора должны быть согласованы до начала изготовления и цинкования.
Ремонт — это область, где общие формулировки в заказе на поставку могут стать дорогостоящими. Небольшие непокрытые участки или повреждения при обращении с изделием иногда могут быть отремонтированы в соответствии с применимым стандартом или процедурой проекта, однако допустимый метод ремонта, ограничения по площади ремонтируемых участков, подготовка поверхности и критерии контроля должны быть управляемыми. Не следует предполагать, что краска с высоким содержанием цинка, нанесенная после поставки, имеет тот же статус приемки, что и надлежащим образом утвержденный ремонт, выполненный в соответствии с требованиями контракта.
Покупатели также должны указать, как будет обрабатываться повреждение покрытия, вызванное сверлением, резкой на месте, сваркой или модификацией после цинкования. Изменения на объекте являются распространенными источниками оголенной стали и могут также аннулировать первоначальный сертификат покрытия поставщика для измененного компонента.
Вопросы для включения в RFQ
Следующие вопросы обычно позволяют выявить неоднозначности на раннем этапе, когда их исправление еще обходится недорого:
- Какой стандарт регулирует горячее цинкование готовой Z-стойки: ASTM A123/A123M, AASHTO M 111, EN ISO 1461 или требование, специфичное для проекта?
- Какая редакция этого стандарта применяется и устанавливает ли спецификация владельца дополнительные требования к покрытию?
- Будет ли цинкование выполнено после пробивки, сверления, сварки и всех остальных операций изготовления?
- Какие окончательные толщины стали и допуски применяются к каждому варианту стойки?
- Как будут измеряться, отбираться, регистрироваться и приниматься значения толщины покрытия?
- Допускаются ли отремонтированные участки и какая процедура ремонта является приемлемой?
- Какие отверстия, интерфейсы и болтовые соединения должны оставаться свободными от накопления цинка?
- Какие документы должны сопровождать отгрузку?
- Соответствует ли поставляемая Z-стойка утвержденному чертежу системы дорожного ограждения и схеме расстановки стоек?
Наиболее обоснованная спецификация обычно проста: укажите применимый стандарт проекта, примените соответствующий стандарт цинкования изготовленной стали к готовой Z-стойке, предоставьте утвержденные чертежи и определите требования к контролю и документации. Такой подход предотвращает распространенную ошибку при закупках: сравнение поставщиков только по цене и общему заявлению «горячее цинкование», после чего обнаруживается, что поставленные стойки изготовлены по иной основе приемки, чем требуется для дорожного проекта.
Оставить комментарий
Нужны дополнительные детали?
Свяжитесь со мной, чтобы узнать подробности о создании и управлении дизайнерскими проектами, особенностях проектов, а также услугах и ценах
Консультация
Наша компания была основана в 1998 году. Это одно из ведущих китайских предприятий, объединяющих производство и продажи, которое стремится предоставлять высококачественную стальную продукцию клиентам в Китае и за рубежом.

Первоклассное качество, обслуживание и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.