






НОВОСТИ
Список категорий
Последние записи
 Как проверить толщину покрытия оцинкованной стойки Z-образного профиляSep 16, 2026
 Подходит ли дорожное ограждение с Z-образными стойками для применения в разделительных полосах на автомагистралях с раздельными проезжими частямиSep 16, 2026
 Как проверить выравнивание дорожного ограждения с Z-образными стойками после установкиSep 16, 2026
Как проверить толщину покрытия на оцинкованной Z-стойке
В придорожных системах барьерных ограждений Z-стойка — это не просто опорный элемент. Она передаёт нагрузку от балки в грунт, годами подвергается воздействию влаги и дорожных загрязнений, а после монтажа линии ограждения её сложно заменить. Поэтому цинковое покрытие является частью решения, связанного с безопасностью и долговечностью, а не только внешней отделкой.
Проверка толщины покрытия на оцинкованной Z-стойке помогает специалистам по качеству подтвердить, что защитный слой имеет достаточную непрерывность и что изделие соответствует требованиям к покрытию, указанным в заказе на поставку, проектных чертежах, применимом стандарте или плане контроля. Наиболее практичным методом обычно является неразрушающее измерение толщины магнитным методом, дополненное визуальным контролем и прослеживаемой производственной документацией.
Надёжная проверка должна отвечать не на один вопрос: есть ли цинк на стали? Достаточно ли равномерно покрытие распределено по стойке? Надлежащим ли образом защищены критические зоны возле пробитых отверстий, изгибов, сварных швов и обрезных кромок? И соответствует ли измеренный результат критериям приемки для данного дорожного проекта?
Начните с подтверждения установленных требований
Перед проведением измерений уточните, была ли Z-стойка подвергнута горячему цинкованию после изготовления или изготовлена из предварительно оцинкованной стальной полосы с последующей пробивкой либо формовкой. Это различие имеет значение. Изготовленная стойка, прошедшая ванну горячего цинкования, обычно оценивается по требованиям, применимым к периодическому цинкованию, тогда как непрерывно оцинкованный лист или рулон может закупаться по обозначению массы покрытия, а затем перерабатываться в изделие требуемой формы.
Не следует считать, что один критерий покрытия применяется ко всем стальным элементам комплекта барьерного ограждения. Балки ограждения, Z-стойки, проставки, болты, концевые элементы и нестандартные кронштейны могут иметь разные формы материала и ссылаться на разные стандарты. Во многих проектах окончательными определяющими документами являются примечания на чертежах и спецификация контракта. В зависимости от изделия и рынка могут применяться такие стандарты, как ISO 1461, ASTM A123/A123M, ASTM A653/A653M, ISO 2178 и ASTM E376, однако до начала контроля необходимо определить применимую редакцию и правила приемки.
Это особенно важно, когда стойка является частью барьерной системы, разработанной в соответствии с региональными требованиями к автомобильным дорогам. Система балочного ограждения может поставляться по спецификации на дорожные ограждения, в то время как её опорные стойки регулируются отдельными требованиями к чертежам, стали, цинкованию или закупке.
Используйте толщиномер покрытия с магнитной индукцией
Для измерения цинка на стали обычно используется толщиномер с магнитной индукцией. Цинк немагнитен, а стальная основа магнитна, что позволяет прибору оценивать расстояние от наконечника датчика до стали под покрытием. Современные толщиномеры обычно отображают результат в микрометрах или милах. Используйте одну и ту же единицу измерения во всех записях контроля; смешивание единиц — простой способ допустить предотвратимые ошибки в отчётности.
Прибор должен быть предназначен для измерения немагнитных покрытий на ферромагнитных основаниях. Вихретоковый толщиномер, предназначенный для непроводящих покрытий на цветных металлах, не является подходящим основным прибором для этой задачи. Прибор может показывать значение на неподходящей основе, но это не делает результат достоверным.
Калибровка является частью измерения
Проверяйте толщиномер перед каждой сменой контроля, после замены батареи, после значительного изменения температуры и во всех случаях, когда результаты выглядят несогласованными. Следуйте процедуре калибровки, установленной производителем прибора. Обычно она включает установку нуля на эталонной пластине из стали без покрытия и проверку работоспособности с использованием сертифицированных или прослеживаемых калибровочных плёнок заданной толщины.
Эталонная сталь должна быть достаточно близка к материалу стойки по магнитным свойствам, толщине и состоянию поверхности. Тонкий образец или эталонная поверхность с высокой шероховатостью могут повлиять на показания. Если стойка имеет визуально шероховатую поверхность после горячего цинкования, используйте функцию усреднения толщиномера, если она доступна, и не интерпретируйте одно показание как толщину покрытия всего элемента.
Где измерять на Z-стойке
Геометрия Z-стойки создаёт основную сложность при контроле. Её полки, стенка, складки, пробитые отверстия и переходы не получают и не удерживают цинк абсолютно одинаково. Обоснованный план отбора образцов охватывает репрезентативные участки, а не сосредотачивается на самой широкой и удобной поверхности.
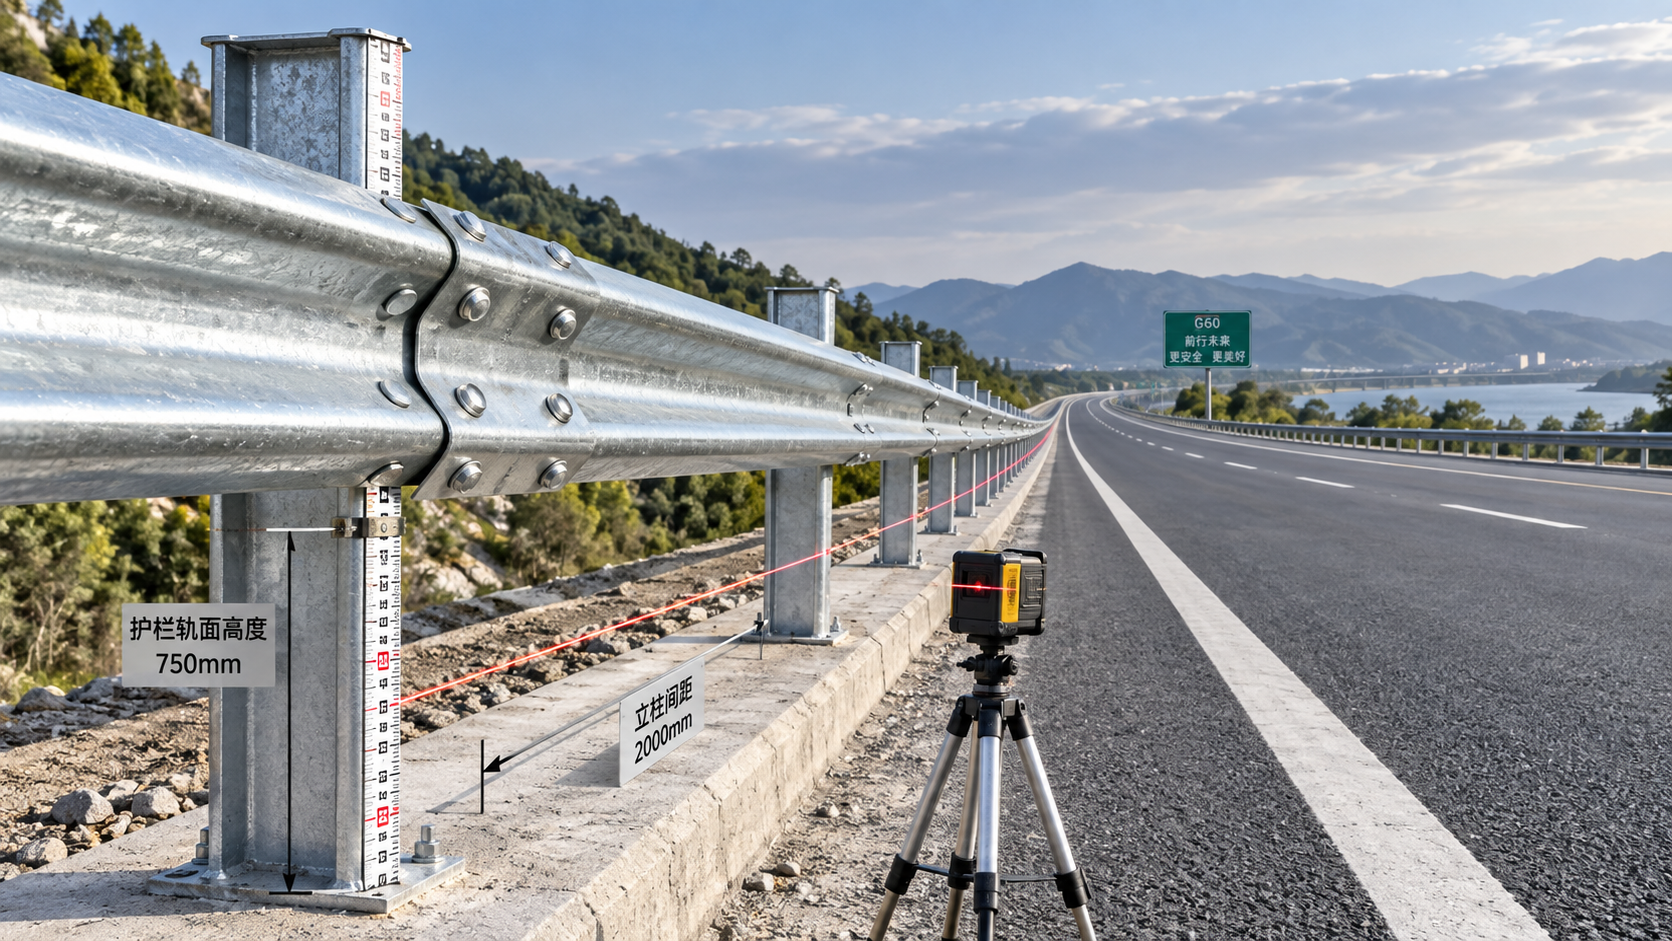
Для каждой выбранной стойки выполняйте измерения на доступных плоских участках обеих полок и стенки. Распределяйте точки измерения по длине, а не измеряйте только возле одного конца. Держите датчик на расстоянии от кромок, острых изгибов, краёв отверстий, заусенцев, сварных швов, этикеток, значительных наплывов и явных следов обращения, если только эти места специально не исследуются. Такие особенности могут искажать показания толщиномера или давать локальное значение, не отражающее общее состояние покрытия.
В то же время не игнорируйте критически важные детали. После завершения общих измерений визуально осмотрите пробитые отверстия, сформированные углы, обрезные торцы, приваренные элементы и участки, которые могли контактировать с подъёмными цепями или стеллажами. Толщиномер покрытия полезен на подходящих близлежащих поверхностях, однако визуальный осмотр часто лучше выявляет оголённую сталь, включения золы, отслаивание, острые цинковые наплывы или повреждения, возникшие после цинкования.
Практическая последовательность измерений
- Удалите рыхлую грязь, воду, масло и абразивные загрязнения с предполагаемого участка измерения, не царапая цинк.
- Установите датчик ровно и устойчиво на плоский участок поверхности.
- Поднимайте и перемещайте датчик для отдельных измерений; не перемещайте его скольжением по покрытию.
- Записывайте отдельные значения или среднее значение толщиномера вместе с идентификацией стойки, местоположением, данными инспектора, датой и серийным номером прибора.
- Сравнивайте результат в соответствии с установленным проектом правилом для локальных измерений, средних значений по образцу, средних значений по партии или минимальных значений.
Количество стоек и измерений должно определяться планом контроля или применимой спецификацией. Если правило отбора образцов не установлено, согласуйте его с покупателем или уполномоченным органом по качеству проекта до выпуска продукции. Проверка каждой стойки может быть обоснована для небольшой критически важной партии, тогда как для более крупных производственных партий обычно требуется документированный метод отбора образцов.
Не считайте массу покрытия и его толщину взаимозаменяемыми понятиями
Распространённой причиной разногласий является различие между массой покрытия и толщиной покрытия. Непрерывно оцинкованный рулон часто заказывается по массе покрытия на единицу площади, тогда как ручной толщиномер измеряет толщину в локальной точке. Эти измерения связаны, но не являются одинаковыми критериями приемки. На интерпретацию влияют профиль поверхности, распределение цинка, текстура основы и двусторонний характер некоторых обозначений массы покрытия.
Если Z-стойка была профилирована из предварительно оцинкованного материала, уточните, требует ли контракт проверки исходного покрытия рулона, поверхности готовой стойки или и того и другого. Если формовка, пробивка, сверление или сварка нарушили покрытие, соответствующее требование может также касаться ремонта, подкраски или защиты после изготовления. Такое решение не следует принимать только на основании результата измерения толщиномером.
Исследуйте низкие показания до отклонения всей партии
Низкое показание может указывать на реальную проблему цинкования, но также может быть следствием плохого контакта датчика, некалиброванного прибора, близости к углу, шероховатости покрытия или измерения на повреждённом участке. Повторно проверьте этот участок вновь откалиброванным прибором, выполните измерения на ближайших плоских поверхностях и осмотрите, является ли цинковый слой визуально прерывистым.
Если результат остаётся сомнительным, изолируйте затронутые изделия и проверьте записи по партии: прослеживаемость плавки стали или рулона, маршрут изготовления, подготовку поверхности, партию цинкования, записи о ремонте и документы окончательного контроля. При производстве дорожных ограждений качество формируется в ходе последовательности операций: сверления, гибки, удаления ржавчины, дробеструйной обработки, если она предусмотрена, неразрушающего контроля при необходимости, цинкования и последующей окраски или упаковки. Окончательная проверка толщиномером ценна, но она не может исправить недостаточную подготовку или управление процессом на предшествующих этапах.
Такая же дисциплина применяется, когда Z-стойки поставляются с системами волновых балок для автомобильных дорог и опасных участков дорог. Например, системаArmco Barrier может использовать защиту методом горячего цинкования для обеспечения длительной эксплуатации в придорожных условиях, в то время как профиль балки предназначен для поглощения энергии столкновения и направления транспортного средства обратно к нормальной траектории движения. Контроль коррозионной защиты стоек, балок и соединительных деталей всё равно должен рассматриваться как единый согласованный комплекс, а не как отдельные несвязанные проверки.
Что должна содержать полезная запись контроля
Одного заключения «годно/не годно» недостаточно. Полезная запись идентифицирует тип компонента и редакцию чертежа, номер партии или лота, способ цинкования, модель и серийный номер прибора, статус калибровки, места измерений, отдельные или усреднённые показания, указанный критерий приемки, визуальные наблюдения и решение по любому несоответствующему материалу. Фотографии полезны при наличии повреждений, непокрытых участков, чрезмерных наплывов или отремонтированных зон.
Для нестандартных стальных конструкций для автомобильных дорог наиболее эффективный подход заключается в согласовании этих деталей на этапе расчёта стоимости и анализа проекта, до начала производства. Производители, работающие по планам проекта или чертежам заказчика, могут включить требуемую марку стали, схему отверстий, размеры Z-стойки, метод цинкования, точки контроля и комплект документации в производственный план. Это снижает риск обнаружить при окончательном контроле, что поставщик и проектная команда применяли разные правила к покрытию.
Окончательное решение должно основываться на указанном стандарте и состоянии готового изделия, а не на одном изолированном показании толщиномера. Выполняйте измерения тщательно, отбирайте репрезентативные поверхности, проверяйте прибор и уделяйте особое внимание сформированным и изготовленным деталям. Именно так контроль покрытия на оцинкованной Z-стойке становится содержательным средством обеспечения срока службы в придорожных условиях, а не формальной процедурой для отметки в чек-листе.
Оставить комментарий
Нужны дополнительные детали?
Свяжитесь со мной, чтобы узнать подробности о создании и управлении дизайнерскими проектами, особенностях проектов, а также услугах и ценах
Консультация
Наша компания была основана в 1998 году. Это одно из ведущих китайских предприятий, объединяющих производство и продажи, которое стремится предоставлять высококачественную стальную продукцию клиентам в Китае и за рубежом.

Первоклассное качество, обслуживание и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.