






НОВОСТИ
Список категорий
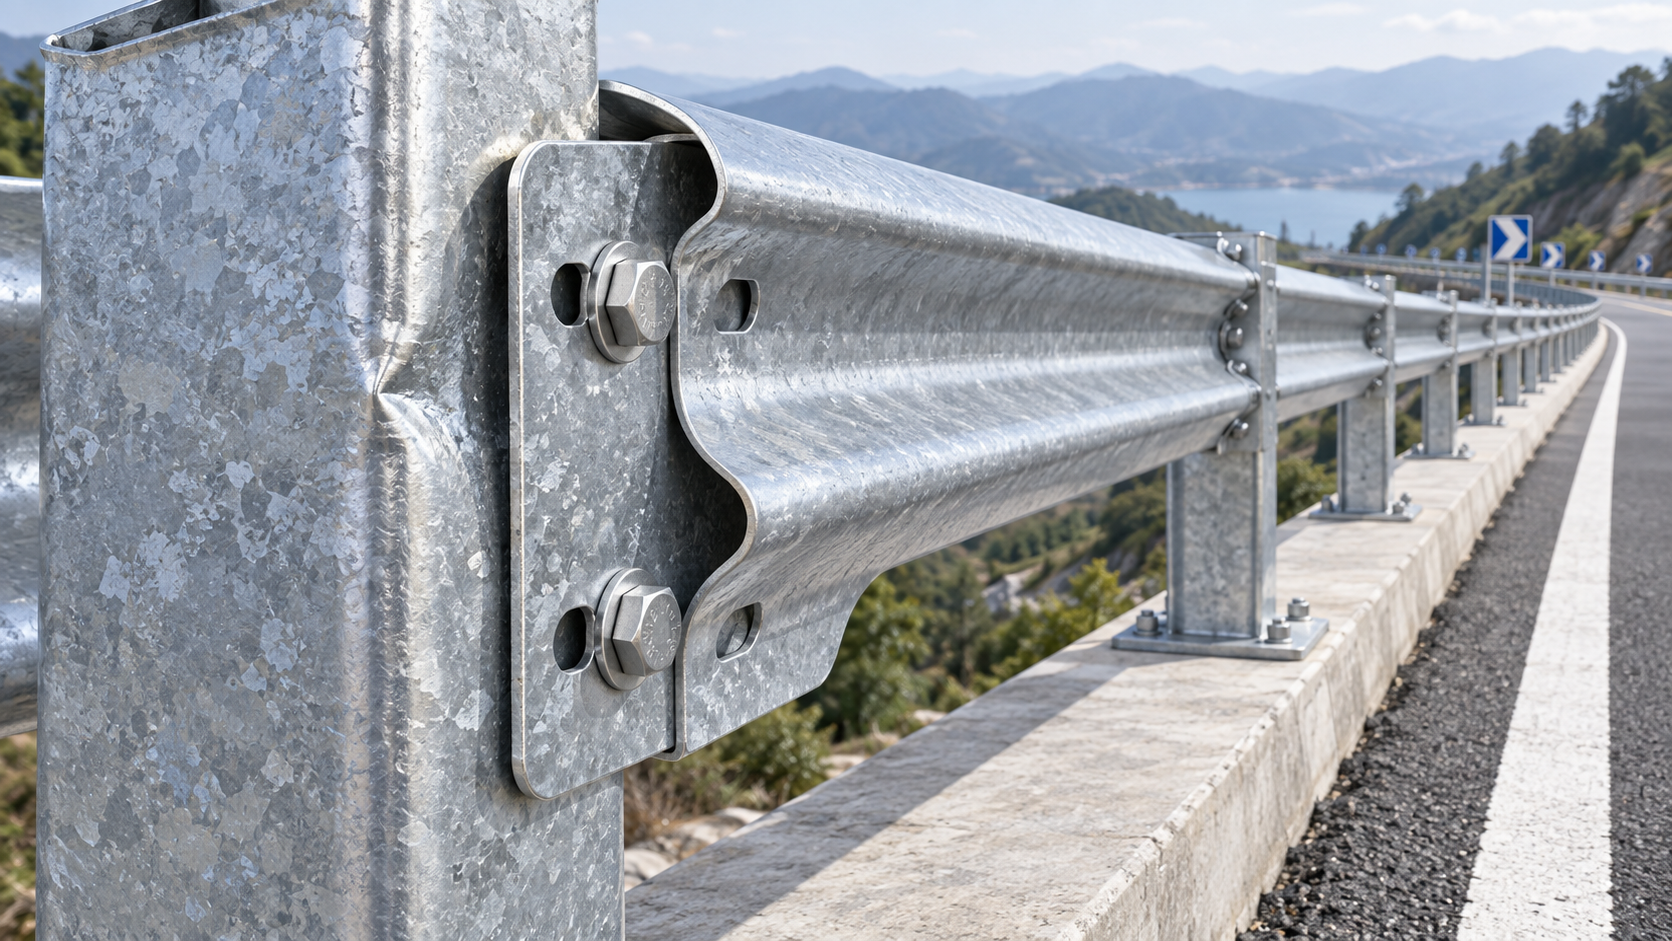
Неравномерное цинковое покрытие на оцинкованной Z-стойке не является автоматическим основанием для браковки. Горячее цинкование — это не декоративное лакокрасочное покрытие, и стойки могут иметь различия в оттенке, различия в кристаллическом рисунке, следы стекания или локальную шероховатость, при этом соответствуя требуемой массе покрытия и стандарту защиты от коррозии.
Граница допустимого превышается, когда неравномерность оставляет сталь недостаточно защищенной, создает вероятную точку ранней коррозии, влияет на сопряжение при монтаже дорожного ограждения или не соответствует указанным в проекте требованиям к покрытию. Для систем дорожных ограждений это решение имеет большое значение. Стойка может годами оставаться скрытой за балками ограждения и в грунте, поэтому небольшой необработанный участок у просверленного отверстия, кромки или в зоне линии грунта может стать началом значительно более серьезной проблемы с обслуживанием.
Начинайте с требований проекта, а не только с внешнего вида
Перед отклонением поставки уточните, какой стандарт цинкования и какие критерии приемки применяются по контракту. В дорожных проектах могут ссылаться на ASTM A123/A123M, ISO 1461, EN ISO 1461, спецификацию национального дорожного органа или примечание в чертеже, установленное заказчиком. Эти документы не обязательно используют одинаковые правила отбора проб, требования к толщине, ограничения по ремонту или определения приемлемого состояния поверхности.
Именно здесь инспекции иногда ошибаются: группа контроля качества видит темное пятно рядом со светлой цинковой поверхностью и предполагает, что темный участок тонкий. Он может быть более толстым, а не более тонким. Химический состав стали, состояние поверхности после травления, скорость охлаждения и формирование слоя сплава цинка с железом — все это может изменять внешний вид покрытия. Матовый серый участок может быть качественным цинковым покрытием. Яркий, гладкий на вид участок все равно может быть слишком тонким при плохом контроле процесса.
Практическое правило простое: бракуйте на основании измеримого несоответствия или четко указанного визуального дефекта, а не потому, что покрытие не выглядит равномерным с расстояния нескольких метров.
Какая неравномерность цинкового покрытия должна вызывать беспокойство?
Оцинкованная Z-стойка требует более тщательной проверки, когда неравномерность покрытия наблюдается в зонах, которые трудно отремонтировать после монтажа: у нижней части стойки, в заглубляемой секции, на пробитых или просверленных отверстиях, острых изгибах, в зонах сварки и в местах сопряжения, где болты, дистанционные блоки или компоненты дорожного ограждения опираются на стойку.
Следующие состояния обычно являются более серьезными, чем обычные различия в цвете:
- Видимая оголенная сталь, красноватая ржавчина или участки, на которых цинк явно отсутствует.
- Тонкое или прерывистое покрытие на кромках, углах, отверстиях, прорезях, сварных швах или сформированных изгибах.
- Непокрытые участки, скрытые цинковой золой, белыми отложениями, маслом, упаковочным мусором или временным подкрашивающим материалом.
- Сильные натеки цинка, острые выступы, комки или капли, препятствующие правильной посадке балки, болта, шайбы или кронштейна.
- Отслаивание, шелушение, растрескивание или плохая адгезия при легком испытании покрытия в соответствии с применимой процедурой контроля.
- Глубокие раковины, захваченные остатки или грубые включения, создающие оголенную сталь или уменьшающие рабочее сечение в критически важном месте.
- Локальная толщина покрытия ниже минимального значения по проекту, даже если среднее показание по всей стойке выглядит приемлемым.
Шероховатое покрытие само по себе не всегда является основанием для браковки. Чрезмерная реакционная способность между сталью и расплавленным цинком может создавать толстую, матовую или неравномерную поверхность. Однако если эта шероховатость мешает сборке, создает хрупкие выступы или отслаивается при обращении, она становится функциональным дефектом, а не чисто визуальным.
Проверяйте стойку так, как она будет работать в полевых условиях
Z-стойки — это не плоские образцы. Их полки, стенки, изгибы, пробитые участки и нижняя зона монтажа создают различные условия цинкования. Проверка должна учитывать эту геометрию. Не снимайте все показания покрытия только с наиболее доступной широкой плоской полки и не признавайте стойку приемлемой на этом основании.
Разумная входная инспекция начинается после снятия упаковки и очистки стали до состояния, позволяющего ее осмотреть. Проводите осмотр при достаточном освещении. Поворачивайте стойку, а не оценивайте только одну сторону. Особое внимание уделяйте переходам вокруг изгибов и приваренных элементов, поскольку в этих местах могут собираться остатки до цинкования или возникать неровности покрытия после погружения.
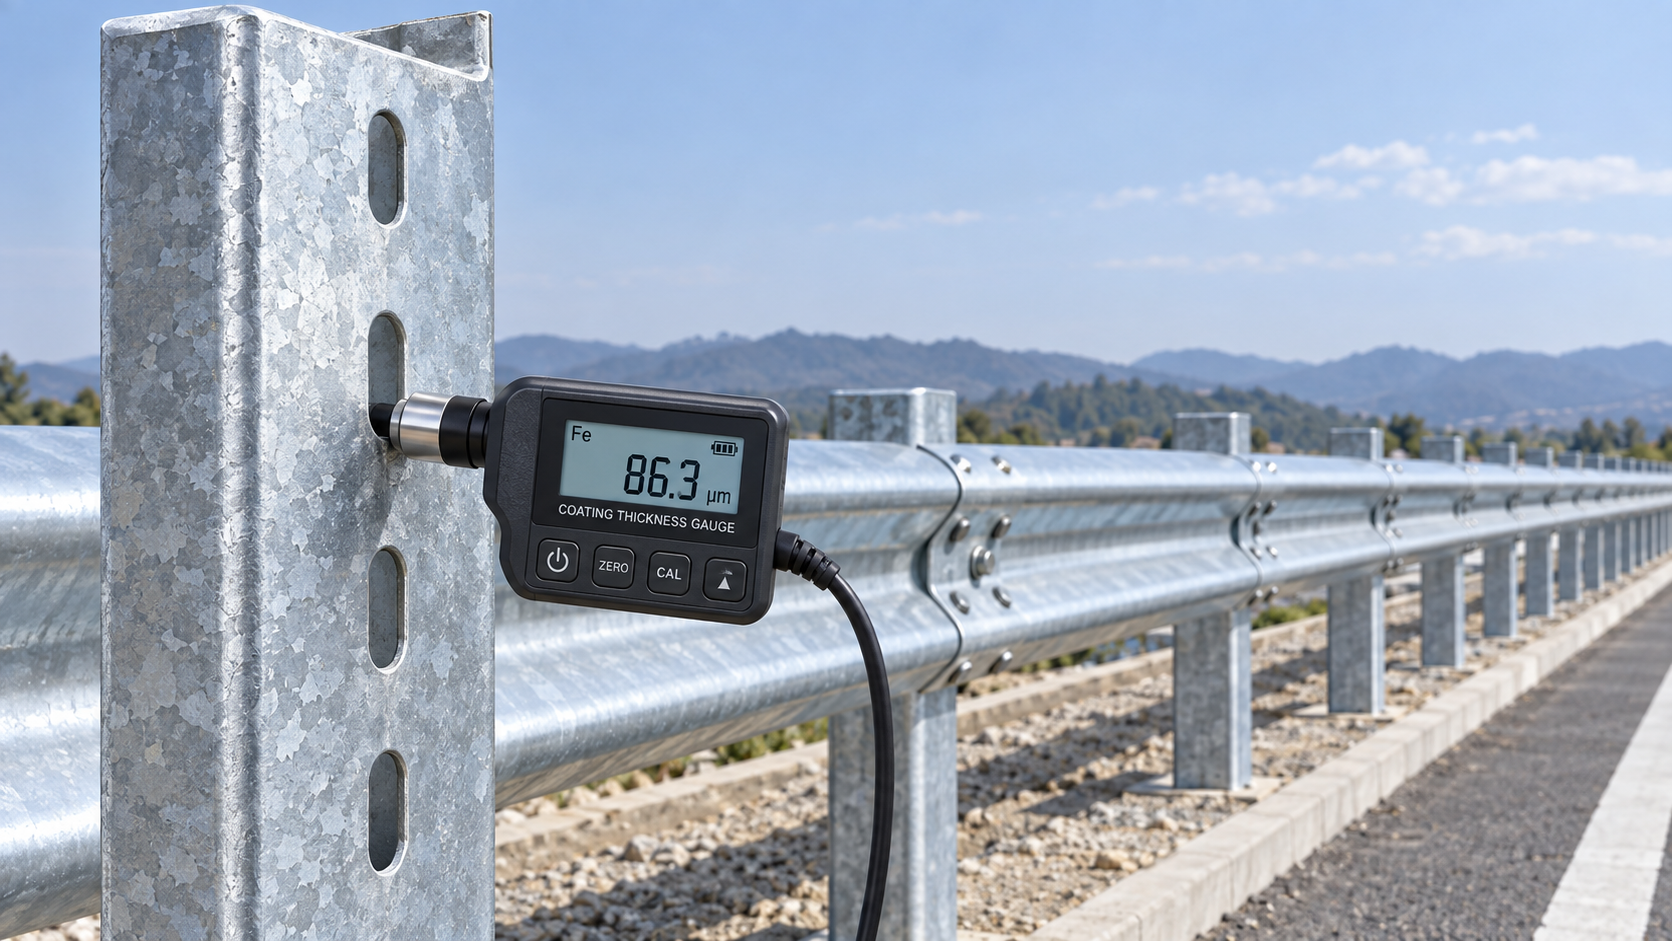
Если спецификация требует проверки толщины, используйте откалиброванный магнитный толщиномер покрытия, пригодный для оцинкованной стали. Регистрируйте показания в представительных точках на каждой отобранной стойке, включая обе доступные стороны и, где это практически возможно, зоны возле отверстий или сформированных элементов. Показания прибора следует сопоставлять с применимым стандартом и требованиями к закупке; их не следует оценивать по универсальному значению, скопированному из другого проекта.
Также стоит проверить, повторяется ли предполагаемый дефект. Один изолированный участок может указывать на след от обращения, загрязнение или локальную проблему цинкования. Один и тот же тонкий участок, появляющийся на нескольких стойках из одной производственной партии, указывает на проблему процесса, такую как неполная очистка, неправильная ориентация при подвеске, недостаточный сток или нестабильные условия погружения.
Отделяйте допустимую неравномерность от дефекта, требующего браковки
Когда ремонт обоснован — и когда нет
Не каждый локальный дефект требует списания всей стойки. Многие стандарты цинкования и проектные спецификации допускают контролируемый ремонт небольших поврежденных или непокрытых участков с использованием одобренных материалов с высоким содержанием цинка, цинкового припоя или термического напыления цинка. Но «подлежит ремонту» не означает «ремонтируется без документации». Допустимый метод, предел площади ремонта, подготовка поверхности, толщина сухой пленки, где это применимо, и запись о контроле должны соответствовать регулирующим требованиям.
Ремонт не должен становиться способом скрыть систематически плохое цинкование. Если в партии имеются повторяющиеся оголенные участки, широко распространенное тонкое покрытие или подкрашивание вокруг многочисленных отверстий и изгибов, правильным решением обычно является приостановка приемки и расследование партии. Повторная обработка может быть возможна, но она должна быть предложена изготовителем и одобрена проектным органом или назначенным инспектором, если это требуется.
Будьте особенно осторожны с отремонтированными участками, которые будут заглублены, подвергаться воздействию дорожных брызг, противогололедных солей или стоячей воды. Эти условия требуют более консервативного решения, поскольку последующий доступ обходится дорого, а коррозия может развиваться незаметно.
Документируйте браковку так, чтобы ее можно было обосновать
Примечания о браковке с формулировкой «цинковое покрытие неравномерное» редко бывает достаточно. Оно дает поставщику мало указаний и оставляет проектную группу беззащитной, если решение будет оспорено. Укажите заказ на закупку, редакцию чертежа, размер стойки, идентификацию плавки или партии, если она доступна, проверенное количество, метод отбора проб, местоположение дефекта, фотографии с масштабом, показания толщины покрытия, статус калибровки прибора и точный пункт спецификации, использованный для принятия решения.
Фотографии должны показывать как дефект крупным планом, так и его положение на Z-стойке. Крупный снимок оголенной стали полезен; снимок, показывающий, что она находится рядом с отверстием под болт или в части на уровне грунта, значительно полезнее. До получения ответа поставщика и определения корректирующих действий храните принятый и забракованный материал физически раздельно.
Для изготовителей лучшая профилактика начинается до ванны цинкования. Сверление, гибка, очистка сварных швов, удаление ржавчины, дробеструйная обработка там, где она указана, и неразрушающий контроль — все это влияет на готовность готовой стали к нанесению покрытия. Остатки после изготовления, недоступные щели, плохая конструкция вентиляции или дренажа и грубая обработка сварных швов могут впоследствии проявиться как «проблема цинкования». Цех нанесения покрытия должен получать сталь, спроектированную и подготовленную для качественного цинкования.
Такая же дисциплина применяется ко всей системе дорожного удерживающего ограждения. Волнообразная система дорожных ограждений Норвегии предназначена для поглощения энергии столкновения и содействия возвращению транспортного средства к нормальной траектории; ее долгосрочная эффективность зависит от совместимых, надлежащим образом защищенных стоек и соединительных деталей не меньше, чем от самой балки. Если в проекте указаны такие стандарты, как американский AASHTO M180 или бразильские требования ANBT для связанных компонентов дорожного ограждения, подтвердите точную область их применения, а не предполагайте, что один сертификат охватывает каждую стойку, крепежный элемент и требование к покрытию.
Практическое решение о браковке
Бракуйте оцинкованную Z-стойку, если неравномерное цинковое покрытие создает оголенную сталь, не соответствует применимому требованию по толщине или адгезии, препятствует монтажу или превышает допустимые проектом положения по ремонту. Приостанавливайте приемку и проводите расследование, если характер дефекта повторяется по всей партии. Принимайте визуальную неравномерность только после подтверждения непрерывности покрытия и соответствия измеренных показателей регулирующей спецификации.
В дорожных работах «достаточно хорошо для установки» не является надежным стандартом приемки. Более правильный вопрос состоит в том, останется ли стойка защищенной в наиболее уязвимых местах в условиях эксплуатации, которым она должна противостоять. Если запись о контроле не позволяет ответить на этот вопрос, материал пока не следует передавать на монтаж.
Оставить комментарий
Нужны дополнительные детали?
Свяжитесь со мной, чтобы узнать подробности о создании и управлении дизайнерскими проектами, особенностях проектов, а также услугах и ценах
Консультация
Наша компания была основана в 1998 году. Это одно из ведущих китайских предприятий, объединяющих производство и продажи, которое стремится предоставлять высококачественную стальную продукцию клиентам в Китае и за рубежом.

Первоклассное качество, обслуживание и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.