






НОВОСТИ
Список категорий
Последние записи
 Делегация клиентов из Нидерландов посетила наш завод для развития сотрудничества в сфере европейских дорожных огражденийOct 10, 2026
 Стальные дорожные ограждения: сравнение оцинкованных покрытий для длительной эксплуатацииOct 10, 2026
 Как закупать средства обеспечения безопасности дорожного движения для программ обслуживания дорог на нескольких объектахOct 10, 2026

Стальные дорожные барьеры: сравнение оцинкованных покрытий для длительной эксплуатации
Стальной дорожный барьер должен сохранять свою конструктивную функцию в течение многих лет, подвергаясь воздействию дождевой воды, дорожной соли, противогололедных реагентов, переносимых воздухом хлоридов, ультрафиолетового излучения и промышленного загрязнения. На практике защита от коррозии не является косметическим решением, принимаемым после завершения проектирования барьера. Она влияет на интервалы инспекций, планирование ремонта, стоимость замены и надежность компонентов, которые должны правильно функционировать при ударе транспортного средства.
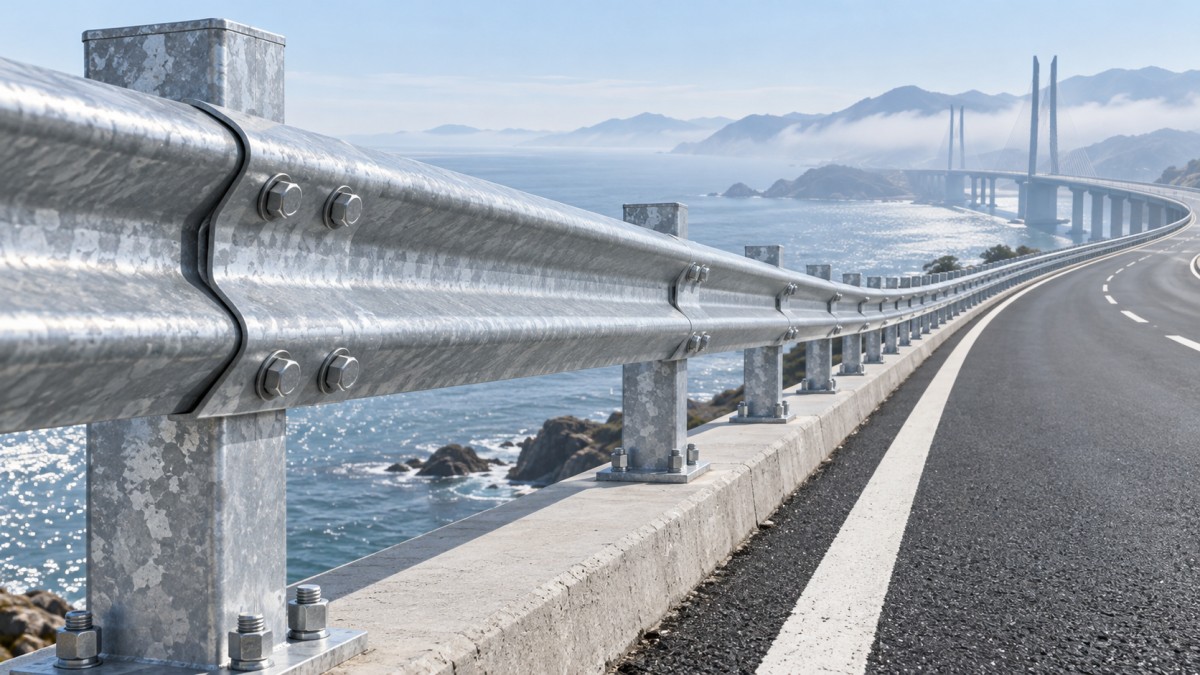
Для групп технической оценки полезный вопрос заключается не просто в том, оцинкована ли сталь. Важно, какой процесс цинкования указан, насколько равномерно покрытие наносится на изготовленные элементы, соответствует ли система покрытия местной категории коррозионной активности и как будет проверяться соответствие требованиям до отгрузки и монтажа. Покрытие, хорошо работающее на сухой внутренней дороге, может не обеспечивать такой же запас надежности на подъезде к прибрежному мосту или у портала туннеля, подверженного промышленным выбросам.
Почему выбор цинкования важен для придорожных конструкций
Цинк защищает сталь как барьерным способом, так и за счет протекторного действия. Когда локальная царапина открывает небольшой участок стали, находящийся рядом цинк может корродировать преимущественно и снижать риск подпленочной ржавчины. Это преимущество особенно актуально для дорожных ограждений, стоек, кронштейнов, крепежных элементов и балочных секций, подверженных повреждениям при обращении, ударам от мусора и периодическому обслуживанию.
Однако цинк со временем расходуется. Скорость этого процесса зависит от окружающей среды, удерживаемой влаги, осаждения хлоридов, загрязняющих веществ, температурных циклов и щелей, в которых скапливаются грязь и вода. Поэтому оценщик должен рассматривать всю сборку в целом, а не утверждать толщину покрытия по одному плоскому образцу. Болтовые соединения, просверленные отверстия, загнутые кромки, места дренажа, зоны сварки и перекрывающиеся элементы часто становятся начальными точками возникновения коррозионных проблем.
Барьерная система также имеет аспект безопасности, которого может не быть у обычных конструкций из строительной стали. Сильная коррозия стоек, соединений или стыков рельсов может изменить несущую способность сечения и поведение соединений. Исходную конфигурацию, прошедшую краш-испытания, если она применима, не следует рассматривать отдельно от долговечности: корродировавшая система может уже не работать так, как предусмотрено настроенной конструкцией.
Основные способы нанесения покрытий и их практические ограничения
Периодическое горячее цинкование обычно выбирают для изготовленных компонентов дорожных барьеров. Готовые стальные элементы погружают в расплавленный цинк, формируя металлургически связанное покрытие, которое покрывает наружные поверхности и, при надлежащем проектировании вентиляции и дренажа, доступные внутренние зоны. Для горячего цинкования готовых изделий из чугуна и стали часто используются такие стандарты, как ISO 1461 или ASTM A123, однако в спецификации проекта должны быть указаны применимая редакция, критерии приемки и любые дополнительные требования дорожных органов.
Преимуществом периодического цинкования является надежное всестороннее покрытие балок, стоек, кронштейнов и сложных сборок. Не менее важны и его ограничения: некачественное проектирование изготовления может привести к непокрытым карманам, задержке технологических жидкостей, деформации, шероховатым отложениям или дефектам, связанным с дренажем. Поэтому отверстия, полые профили, закрытые сварные швы и перекрывающиеся пластины следует проверять до цинкования, а не устранять их недостатки во время окончательной инспекции.
Непрерывное горячее цинкование применяется к рулонной стали до формования. Оно может обеспечивать равномерные, контролируемые цинковые или цинк-сплавные покрытия на листе и полосе, часто регулируемые такими стандартами, как EN 10346, если это применимо. Этот метод эффективен для компонентов, производимых из профилированного листа, однако резка, пробивка, гибка и сварка создают участки, требующие тщательного рассмотрения. Пригодность метода для конкретного стального дорожного барьера зависит от геометрии компонента, технологии формования, требуемых свойств материала и требований местных стандартов.
Электролитическое цинкование позволяет получать гладкие покрытия с точно контролируемыми параметрами, однако они обычно тоньше покрытий, получаемых методом горячего цинкования. Этот метод чаще применяется в закрытых средах или в условиях с менее агрессивным воздействием, чем для массивных элементов дорожных удерживающих систем. Его не следует принимать как эквивалентную альтернативу только потому, что оба вида отделки называются «оцинкованными». Масса покрытия, предполагаемая среда эксплуатации, функция компонента и соответствующая спецификация должны обосновывать такую замену.
Цинк-алюминий-магниевые покрытия все чаще рассматриваются там, где требуется повышенная коррозионная стойкость, особенно для формованных стальных изделий и обрезных кромок. Их поведение отличается от традиционных покрытий из чистого цинка, и заявления о характеристиках должны быть связаны с фактическим стандартом продукции, обозначением покрытия, методом изготовления и условиями воздействия. Оценщикам не следует полагать, что обозначение цинк-алюминий-магниевого покрытия автоматически решает проблемы, вызванные застоем воды, негерметичными нахлестами или несовместимыми крепежными элементами.
Одна лишь толщина не является полной спецификацией
Толщина покрытия является полезным показателем долговечности, но ее необходимо правильно интерпретировать. Более толстое покрытие, как правило, обеспечивает больший запас цинка, однако не может компенсировать плохую адгезию, недостаточную подготовку поверхности, плохо защищенные сварные швы или конструкцию, удерживающую хлориды. Требования к толщине также различаются в зависимости от толщины стали, стандарта цинкования и контрактной спецификации. Безопаснее указывать регулирующий стандарт и метод приемки, чем копировать номинальное значение в микронах из не связанного с проектом объекта.
Перед цинкованием стальная поверхность требует последовательной подготовки. Надлежащий производственный процесс может включать удаление ржавчины, очистку, травление, если это требуется технологией, и контролируемое обращение, чтобы масла, остатки сварки, следы краски и шлак не мешали формированию покрытия. Дробеструйная обработка или абразивоструйная очистка могут использоваться в общем производственном процессе, однако их применимость и последовательность должны соответствовать выбранной системе покрытия. Для критически важных изготовленных деталей барьера также могут быть целесообразны проверка размеров и неразрушающий контроль до нанесения покрытия, которое препятствует непосредственному осмотру основного металла.
Точки контроля, выявляющие фактический риск покрытия
Практический план инспекции должен выходить за пределы визуального подтверждения того, что поверхность выглядит серебристой и сплошной. Измерения толщины следует проводить в репрезентативных местах с использованием подходящего откалиброванного прибора, фиксируя результаты в соответствии с требованиями контракта. Инспекторы также должны проверять наличие непокрытых участков, зольных включений, острых наплывов, потеков, влияющих на подгонку, отслаивания, чрезмерной шероховатости на поверхностях соединений, а также заблокированных болтовых или дренажных отверстий.
Особое внимание необходимо уделять сварным швам и обрезным торцам. Химический состав сварного шва, загрязнение поверхности и последовательность изготовления могут влиять на внешний вид и равномерность покрытия. Если допускается подкраска, метод, подготовка, совместимый ремонтный материал, минимальные требования к площади ремонта и документация должны быть согласованы заранее. Нанесение краски в полевых условиях поверх ржавчины не является заменой установленной процедуры ремонта цинкового покрытия.
Крепежные элементы требуют отдельной проверки. Хорошо покрытая балка, соединенная недостаточно защищенными болтами, шайбами или анкерами, может в первую очередь подвергнуться коррозии именно в месте соединения. Указанное покрытие крепежа, посадка резьбы после цинкования и совместимость материалов должны проверяться как единая сборка. Это становится более критичным во влажных зонах мостов, разрывах разделительной полосы и местах, подверженных многократному воздействию соляного тумана.
Когда оправдана дуплексная система
Дуплексная система сочетает цинкование с лакокрасочным или порошковым покрытием. Ее стоит рассматривать при тяжелых условиях воздействия, когда требуется предупреждающая видимость или когда проекту необходим определенный внешний вид. Слой краски ограничивает расход цинка, тогда как цинковый слой защищает сталь при повреждении верхнего покрытия. Однако характеристики дуплексной системы в значительной степени зависят от подготовки поверхности, совместимости покрытий, покрытия кромок, контроля отверждения и процедур ремонта после монтажа.
Например, для участков скоростных автомагистралей с высоким риском может потребоваться балочный профиль с высокой жесткостью и ударной прочностью, а также стратегия защиты от коррозии, соответствующая окружающей среде. Open Box Beam 4.8m использует полое прямоугольное сечение из высококачественной горячекатаной стальной плиты и может поставляться с цинк-алюминий-магниевым или порошковым покрытием, включая предупреждающие цвета. Заявленная цель длительного срока службы в прибрежных условиях или при высоком соляном тумане все же должна быть проверена с учетом фактической классификации воздействия проекта, деталей монтажа и допущений по техническому обслуживанию.
Укажите технологический маршрут изготовления до утверждения отделки
Защита от коррозии должна быть включена в производственный комплект уже на стадии чертежей. Это включает подтверждение геометрии балки, мест пробивки и сверления, радиусов гибки, деталей сварки, вентиляционных и дренажных отверстий для полых элементов, допусков после цинкования, а также зон, требующих маскирования или сборки после нанесения покрытия. Поставщик, способный работать по планам проекта или производственным чертежам, может координировать расчет стоимости, анализ проекта, изготовление, цинкование, окраску и поддержку монтажа с учетом этих взаимосвязей, а не рассматривать их как отдельные операции.
Для технически обоснованной спецификации стального дорожного барьера следует отдельно определить основной стандарт характеристик барьера и стандарт защиты от коррозии; идентифицировать среду воздействия; требовать прослеживаемые записи инспекций; а также уточнить, допускаются ли ремонты, системы окраски или альтернативные цинк-сплавные покрытия. Такой подход дает оценщикам более четкую основу для сравнения предложений и снижает вероятность того, что более низкая первоначальная стоимость покрытия станет причиной раннего технического обслуживания на дороге.
Оставить комментарий
Нужны дополнительные детали?
Свяжитесь со мной, чтобы узнать подробности о создании и управлении дизайнерскими проектами, особенностях проектов, а также услугах и ценах
Консультация
Наша компания была основана в 1998 году. Это одно из ведущих китайских предприятий, объединяющих производство и продажи, которое стремится предоставлять высококачественную стальную продукцию клиентам в Китае и за рубежом.

Первоклассное качество, обслуживание и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.