






НОВОСТИ
Список категорий
Последние записи
Как проверить толщину стали W-образного барьерного ограждения при приемке
Проверка толщины стали W-образного барьерного ограждения при поставке — это не просто работа с документами. Способность балки контролируемо деформироваться, передавать нагрузки через систему и противостоять преждевременной коррозии зависит от материала, фактически поступившего на объект, а не только от материала, указанного в коммерческом предложении или сертификате завода-изготовителя.
Для менеджеров по качеству и безопасности сложность заключается в том, что панель барьерного ограждения имеет сформированные гофры, пробитые отверстия, оцинкованные поверхности и локальные зоны, затронутые гибкой. Быстрое измерение в одной удобной точке может ввести в заблуждение. Надежная приемка требует четкого разграничения толщины основной стали и толщины покрытия, воспроизводимого плана измерений и записей, которые можно отследить до поставленной партии.
Начинайте с договорных требований, а не с измерительного инструмента
Перед вскрытием пакета определите, какая толщина требуется в заказе на поставку, утвержденных чертежах, спецификации проекта и применимом стандарте. «Толщина» может означать номинальную толщину основного металла, минимальную толщину основного металла, общую толщину после оцинкования или другое определенное значение. Эти понятия не являются взаимозаменяемыми.
W-образная панель обычно формуется из листовой стали, а затем подвергается горячему цинкованию. Если требование относится к конструкционной несущей способности, соответствующим значением, как правило, является толщина стали до нанесения цинкового покрытия. Стандартный микрометр, установленный на готовую оцинкованную поверхность, измеряет сталь вместе с покрытием. Этот результат может быть полезен для предварительной проверки, но его не следует автоматически считать значением толщины основной стали.
Инспектор также должен подтвердить, распространяется ли указанный стандарт на всю систему дорожного барьерного ограждения или только на материал балки. Например, AASHTO M180 обычно применяется для гофрированных стальных балок барьерного ограждения, тогда как местная проектная документация может содержать дополнительные требования к размерам, цинкованию, отверстиям под болты, испытаниям, маркировке или приемочному контролю. Если применяется бразильская спецификация, в проекте следует уточнить точное требование ABNT и используемую редакцию, а не полагаться только на общее название стандарта.
Разделите документы на три вида проверок
Эффективный приемочный контроль сочетает документальную и физическую проверку. Ни одна из них не является достаточной сама по себе. Сертификаты могут подтвердить предполагаемый исходный материал, а измерения позволяют установить, соответствуют ли поставленные компоненты этой документации.
- Проверка заказа и чертежей: подтвердите профиль панели, номинальную толщину, марку стали при ее указании, систему покрытия, длину, схему отверстий и допустимые отклонения.
- Проверка прослеживаемости: сопоставьте маркировку пакетов, номера плавок, номера производственных партий, упаковочные листы и сертификаты заводских испытаний. Сертификат без четкой связи с поставленными пакетами имеет ограниченную ценность.
- Физический осмотр: проверьте размеры, толщину, состояние покрытия, качество отверстий, повреждения и видимую однородность по всей поставке.
Не принимайте сертификат только потому, что в нем указана приемлемая толщина. Проверьте, идентифицирует ли документ соответствующий рулон, лист или производственную партию и можно ли обоснованно сопоставить указанные количества с поставкой. Смешанные пакеты являются распространенным источником путаницы, особенно когда балки, концевые элементы, стойки и крепеж поставляются вместе.
Используйте правильный метод для основной стали и цинкового покрытия
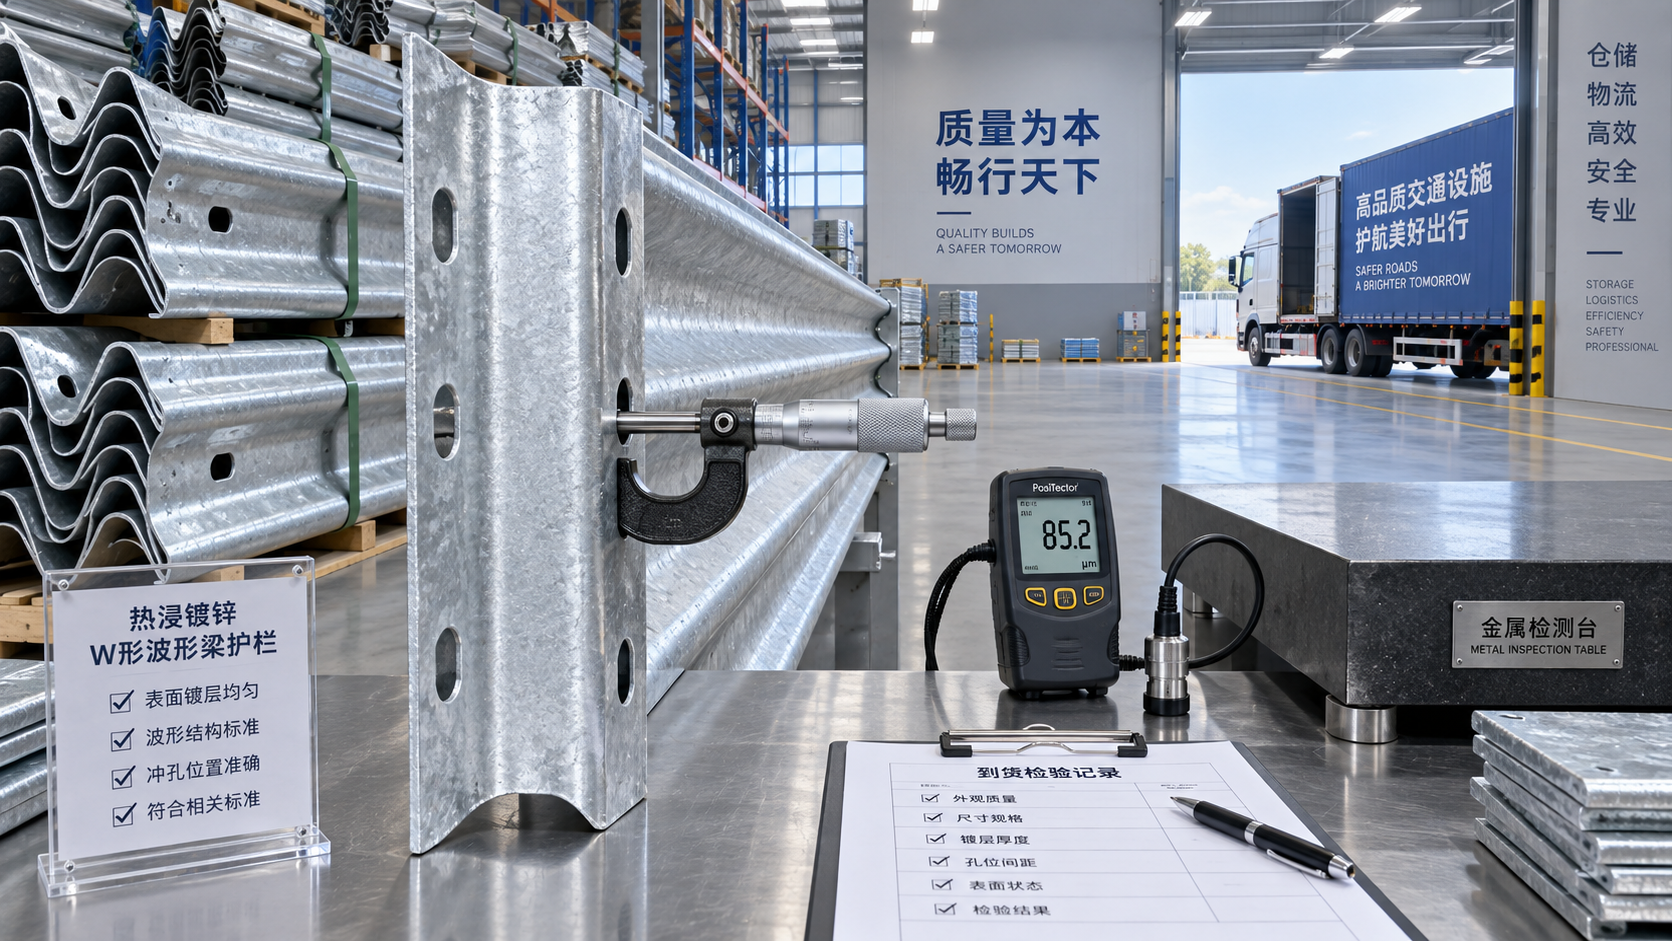
Для входного контроля W-образного барьерного ограждения калиброванный наружный микрометр часто является наиболее практичным инструментом для быстрой размерной проверки. Он должен иметь подходящие измерительные поверхности, достаточную глубину скобы для выбранного места измерения и статус калибровки, соответствующий процедуре качества проекта. Цифровые штангенциркули полезны для контроля общих размеров, но обычно менее пригодны, чем микрометр, когда требуется точная проверка толщины.
Поскольку цинкование включается в показание, значения микрометра следует использовать с осторожностью. Если проект требует проверки основной стали после цинкования, процедура приемки должна определять, как учитывается покрытие. В зависимости от контракта и доступного оборудования это может включать испытание специально выделенного образца, отдельное измерение покрытия подходящим магнитным толщиномером или применение согласованного лабораторного метода. Удаление цинка с произвольно выбранной готовой панели только для получения показания толщины стали может создать риск коррозии и не должно выполняться без утвержденного метода.
Магнитный толщиномер покрытия предназначен для оценки толщины цинкового слоя на ферромагнитной стали. Он ценен для проверки равномерности цинкования и выявления подозрительно тонких или неравномерных участков покрытия. Он не позволяет непосредственно определить, соответствует ли сталь под покрытием заданной толщине. Регистрируйте показания стали и покрытия как отдельные результаты.
Где измерять на W-образной панели
Место измерения имеет такое же значение, как и выбор инструмента. Не ограничивайтесь измерениями только на вершине гофры, на участке с малым радиусом гиба, на кромке или непосредственно возле пробитого отверстия. В этих местах показания могут быть нестабильными или отражать локальную деформацию, вызванную формовкой и пробивкой.
Если регламентирующая спецификация не устанавливает собственные точки измерения, выполняйте измерения на достаточно плоских и доступных участках стенки, вдали от отверстий, обрезанных концов, глубоких изгибов, этикеток, сварных швов и явных повреждений при обращении. Измеряйте более чем в одной точке на каждой выбранной балке и отбирайте балки из разных пакетов, а не только верхние панели одной стопы. Если поставка включает балки разной длины или из разных производственных партий, рассматривайте их как отдельные совокупности для целей контроля.
Объем выборки должен соответствовать плану контроля проекта или применимому стандарту. Если правило отбора проб не установлено, приемочная группа должна согласовать его до поставки и применять последовательно. Увеличение количества проверок целесообразно при наличии разных номеров плавок, неоднородного внешнего вида поверхности, отсутствующей прослеживаемости или ранее выявленного несоответствия.
Практическая последовательность приемки
Контроль проще проводить до распределения балок по строительной площадке. Сохраняйте пакеты доступными до принятия первоначального решения о выпуске. Практическая последовательность включает фотографирование маркировки пакетов, присвоение номера контроля, отбор образцов по всей поставке и регистрацию каждого показания с указанием соответствующего пакета или партии.
- Проверьте количество, профиль балки, номинальную длину, расположение отверстий и видимые повреждения по упаковочному листу и чертежам.
- Подтвердите, что идентификация пакетов соответствует сертификатам и производственным записям.
- Удалите с измеряемой зоны только рыхлую грязь или влагу; не шлифуйте и не абразивно обрабатывайте оцинкованное покрытие при стандартной проверке.
- Установите микрометр на ноль, выполните повторные измерения в определенных точках и зарегистрируйте фактические значения, а не только отметку «соответствует».
- Отдельно проверьте состояние покрытия на наличие оголенных участков, грубых наплывов цинка, потеков, белой ржавчины при хранении или ударных повреждений при транспортировке.
- Поместите подозрительные пакеты на карантин до тех пор, пока поставщик, подрядчик и представитель проекта по качеству не согласуют решение по ним.
В записи контроля должны быть указаны идентификация прибора, дата следующей калибровки, инспектор, дата поставки, ссылка на проект, места отбора образцов, показания, ссылки на документы и принятое решение. Такой уровень детализации особенно полезен, если позднее во время монтажа будет обнаружена разница между панелями или если дорожный орган запросит доказательства контроля материалов.
Проблемы с толщиной, которые может не выявить визуальный осмотр
Брус может выглядеть массивным, но при этом быть непригодным для указанной системы. Цинкование может придать более тонкому листу вид прочности, а чистая поверхность не подтверждает свойства материала под ней. И наоборот, немного отличающееся показание микрометра не обязательно свидетельствует о несоответствии, если не понятны основа приемки, вклад покрытия, допуск и место измерения.
Другие предупреждающие признаки заслуживают внимания, даже если показания толщины выглядят приемлемыми: удлиненные или плохо совмещенные отверстия, сплющенные гофры, трещины на изгибах, неоднородная геометрия панелей, глубокие вмятины от обращения и участки, где цинк был поврежден после цинкования. Работоспособность барьерного ограждения зависит от взаимодействия балки, стоек, дистанционных элементов, крепежа, концевых элементов и геометрии монтажа. Соответствующая требованиям толщина листа сама по себе не может компенсировать неправильные компоненты или монтаж на объекте.
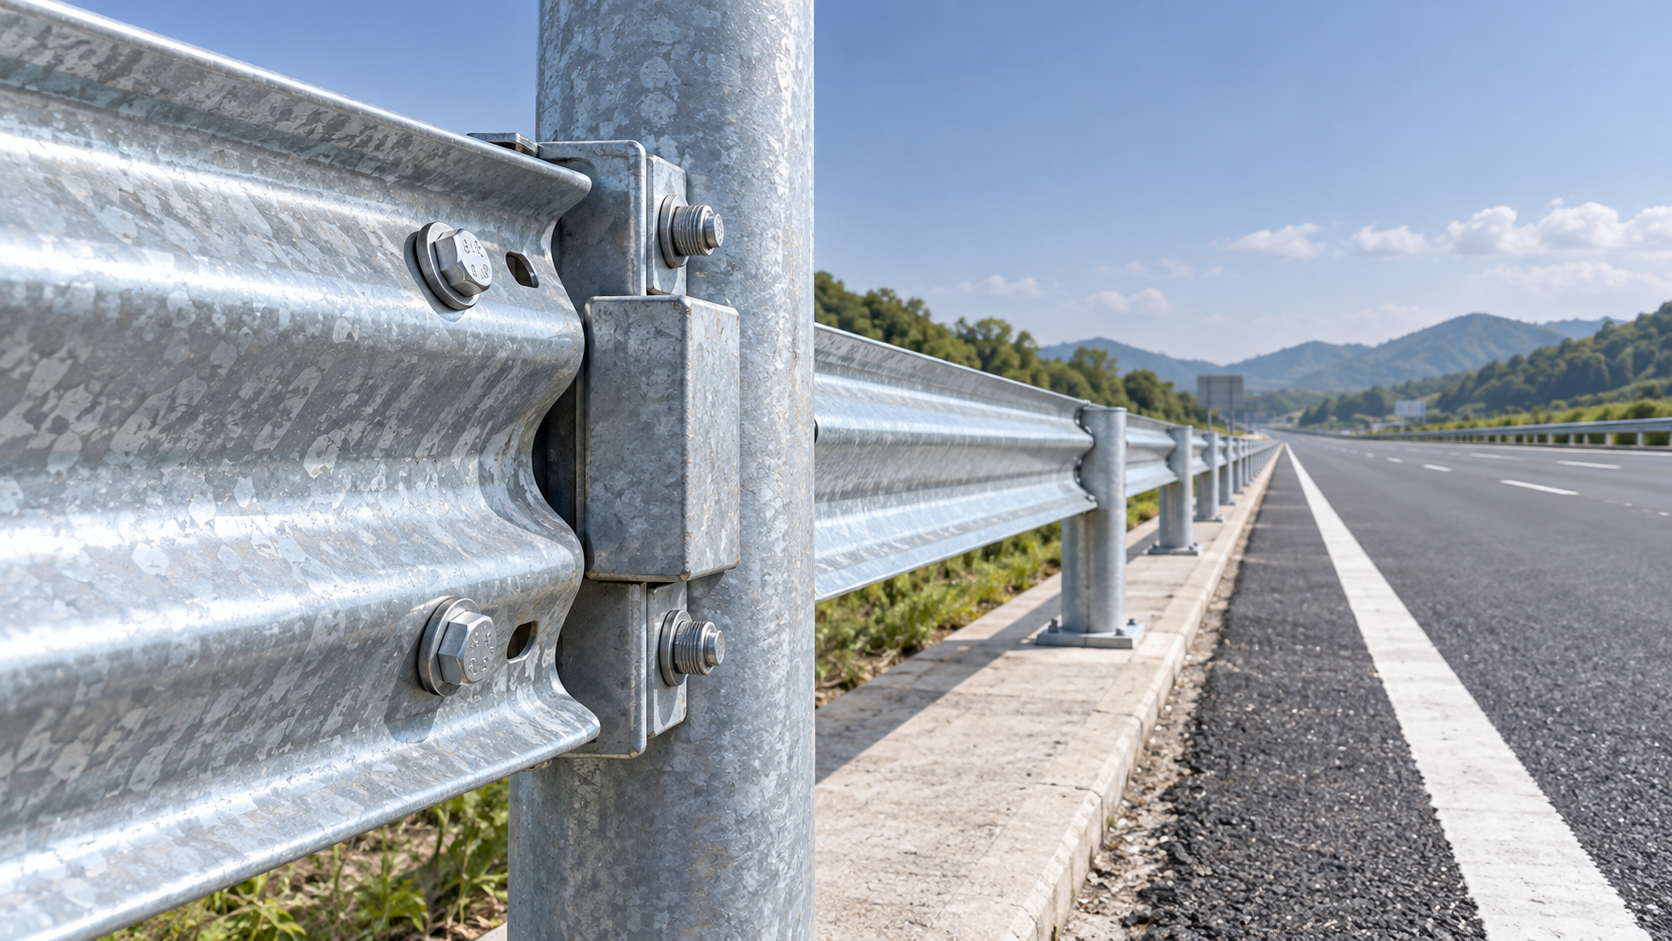
Для проектов, использующих системы, соответствующие требованиям ABNT 6971 или AASHTO M180, проверка должна выходить за рамки W-образной панели. Предусмотренный тип стоек, схема соединений внахлест, крепеж, требования к цинкованию и смонтированная конфигурация должны соответствовать утвержденному проекту. Это особенно важно на опасных участках дорог, где ограждение должно поглощать энергию удара и направлять транспортное средство обратно к его нормальной траектории движения.
Когда важен производственный контроль поставщика
Контроль при поставке — это последний практический контрольный пункт, а не единственная точка контроля качества. Лучшие результаты начинаются с производственного контроля: проверки поступающей стали, контроля сверления и гибки, удаления загрязнений перед цинкованием, проверки размеров после формовки и поддержания прослеживаемости при упаковке. Если чертежи предусматривают дополнительные технологические операции, такие как дробеструйная обработка, неразрушающий контроль, окраска или специальное удаление ржавчины, эти действия должны быть документированы в соответствии с применимыми требованиями, а не предполагаться на основании общего описания процесса.
Например, дорожное ограждение Brazil ABNT 6971 предназначено для применения на автомагистралях и опасных участках, имеет защиту методом горячего цинкования и соответствует ABNT 6971 и AASHTO M180. Указанный ожидаемый срок службы более 20 лет следует рассматривать в контексте условий проекта, требований к покрытию, качества монтажа и эксплуатационного воздействия. Проверка толщины остается одной из частей подтверждения того, что поставленная система соответствует утвержденному проекту.
Если показания находятся на предельном уровне, документация неполна или спецификация проекта неясна в отношении толщины с покрытием и без покрытия, не решайте вопрос неформально в зоне разгрузки. Задержите затронутый материал, идентифицируйте соответствующую партию и запросите письменное техническое разъяснение. Установленный метод приемки защищает команду проекта, поставщика и, в конечном итоге, участников дорожного движения, которые зависят от работоспособности ограждения в соответствии с проектом.
Оставить комментарий
Нужны дополнительные детали?
Свяжитесь со мной, чтобы узнать подробности о создании и управлении дизайнерскими проектами, особенностях проектов, а также услугах и ценах
Консультация
Наша компания была основана в 1998 году. Это одно из ведущих китайских предприятий, объединяющих производство и продажи, которое стремится предоставлять высококачественную стальную продукцию клиентам в Китае и за рубежом.

Первоклассное качество, обслуживание и профессиональная команда послепродажного обслуживания.
Свяжитесь с нами
*Мы соблюдаем конфиденциальность, и вся информация защищена.